

Bråkjølingssystemet er viktig for filamentlinjer. For å bekrefte om bråkjølingssystemet fungerer effektivt i produksjonen av filamentgarn, kan du vurdere følgende faktorer:
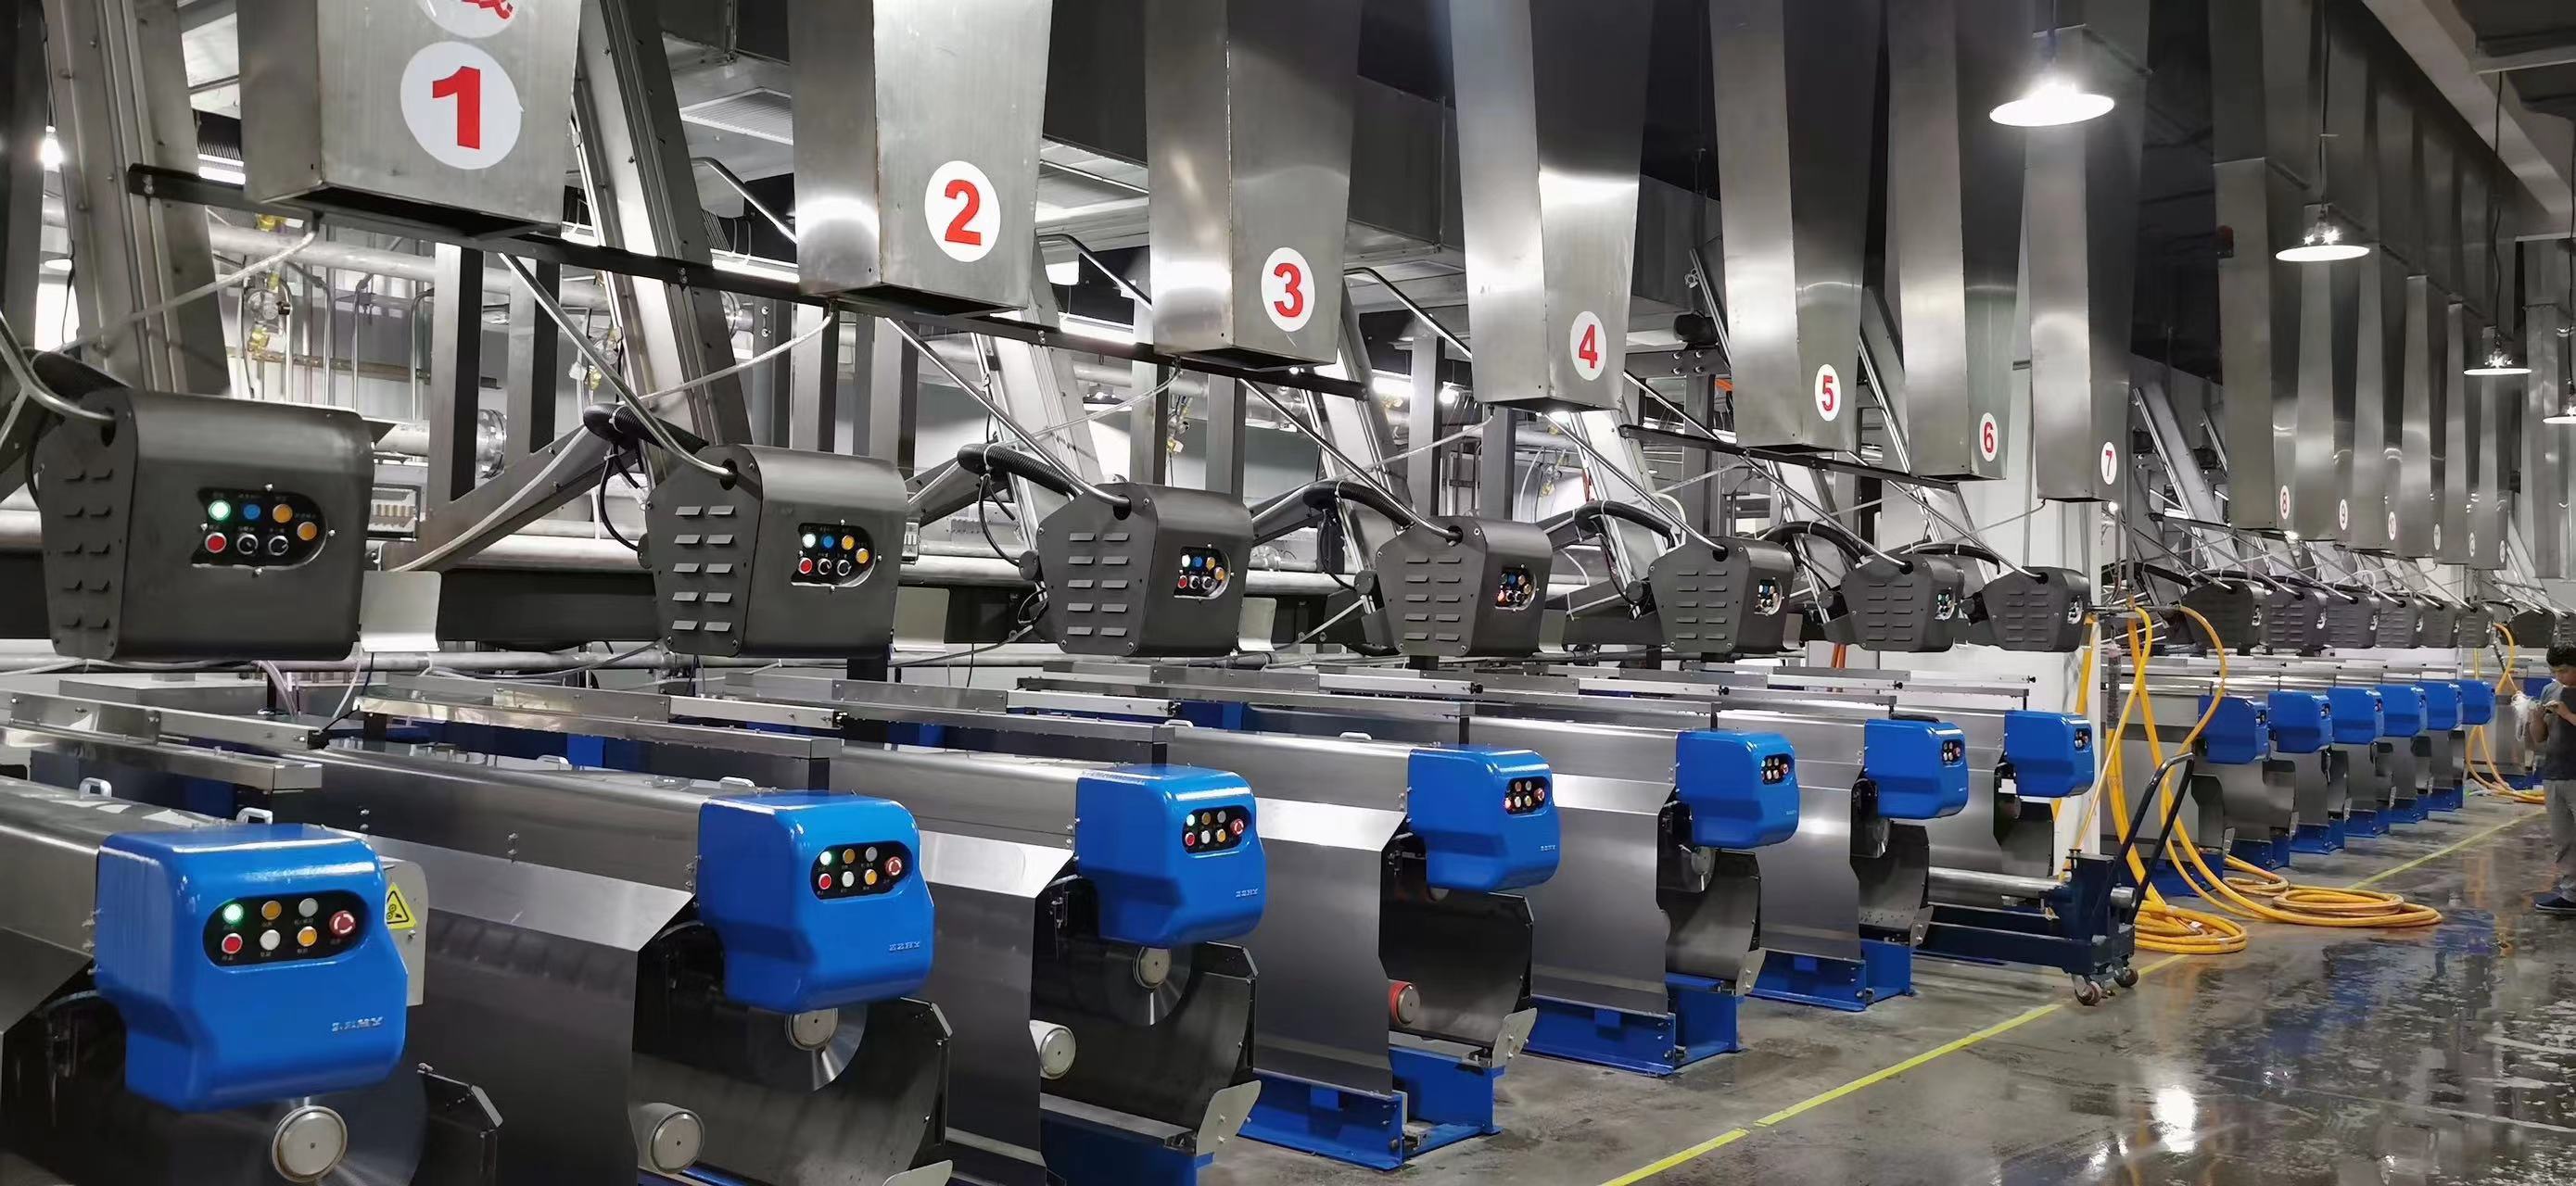
Filamentkjøling: Sjekk om bråkjølingssystemet gir tilstrekkelig og jevn kjøling til filamentene. Filamentene bør raskt avkjøles til ønsket temperatur for å størkne og stabilisere dem effektivt.
Jevnhet: Vurder jevnheten av kjølingen over bredden og lengden på filamentbunten. Sørg for at kjøleprosessen er konsistent over hele tverrsnittet av filamentbunten for å unngå variasjoner i egenskaper langs garnet.
Garnkvalitet: Evaluer kvaliteten på det produserte garnet. Bråkjølingssystemet bør resultere i garn med de ønskede egenskapene, som passende molekylær orientering, strekkfasthet, forlengelse, krymping og andre spesifiserte egenskaper.
Prosessparametere: Overvåk og kontroller prosessparametrene knyttet til bråkjølingssystemet, som kjøleluft/vanntemperatur, strømningshastighet, trykk og dysedesign. Disse parametrene bør optimaliseres for å oppnå ønsket kjølehastighet og kjøleprofil.
Visuell inspeksjon: Utfør visuelle inspeksjoner av filamentene og garnet under produksjonen. Se etter tegn på ujevn kjøling, som ujevn overflate, variasjoner i diameter eller synlige defekter.
Ytelsesovervåking: Kontinuerlig overvåking og registrering av relevante prosessparametere, inkludert temperatur, trykk og kjøletid, for å sikre at de holder seg innenfor det angitte området. Eventuelle avvik bør identifiseres og korrigeres raskt.
Kvalitetstesting: Utfør regelmessig kvalitetstesting på det produserte garnet for å bekrefte om det oppfyller de nødvendige spesifikasjonene og standardene. Dette kan inkludere testing av garnstyrke, forlengelse, krymping, denier, fargefasthet og andre relevante egenskaper.
Ved å vurdere disse faktorene og gjennomføre regelmessige kontroller og kvalitetstester, kan du sikre at bråkjølingssystemet fungerer som det skal og produserer filamentgarn av ønsket kvalitet. Det er også viktig å vurdere eventuelle spesifikke krav eller standarder som er satt av din spesifikke produksjonsprosess og justere bråkjølingssystemet deretter.
Og vanligvis finnes det to typer slokking du kan velge mellom:
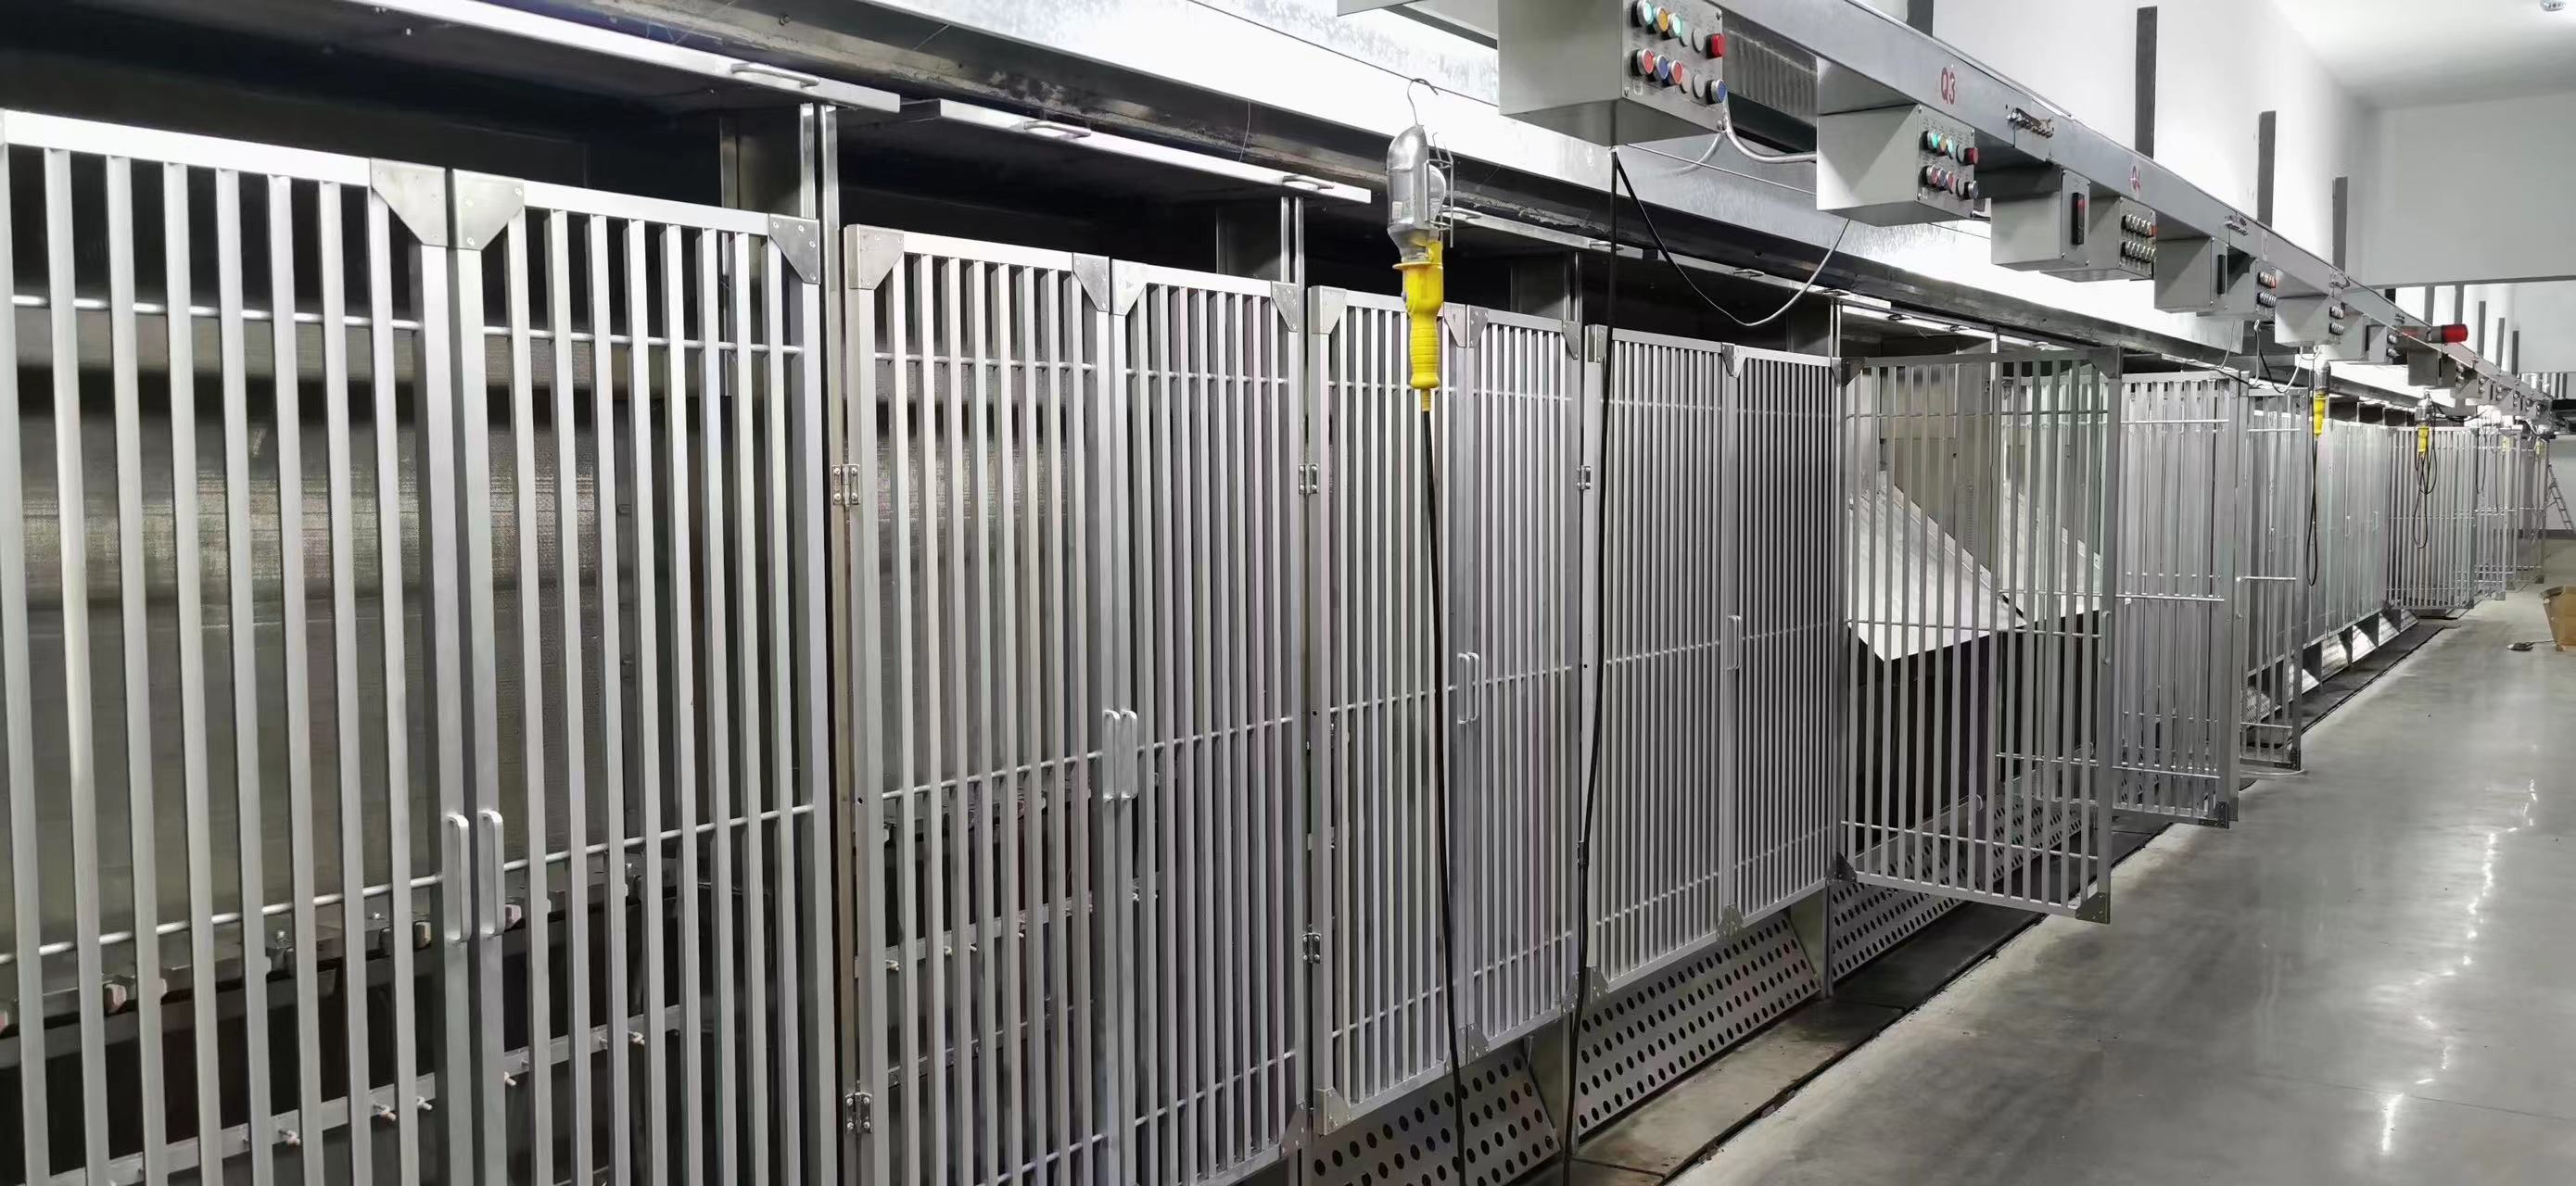
EVO-herding (Edge-Variable Overfeed) og kryssherding er to forskjellige teknikker som brukes i produksjon av filamentgarn. Her er de viktigste forskjellene:
EVO-bråkjøling (Edge-Variable Overfeed): EVO-bråkjøling er en spesialisert bråkjølingsteknikk som primært brukes i FDY-produksjon (Fully Drawn Yarn). Den innebærer å kontrollere kjølehastigheten til filamentene, spesielt ved kantene eller selvagene på garnet. Ved å justere overmatingen av filamentene ved kantene under bråkjølingsprosessen, skapes det differensiell krymping mellom midten og kantene på garnet. Denne differensielle krympingen bidrar til utviklingen av en ønsket krympestruktur og forbedret voluminøsitet i FDY-garnene.
Kryssbråkjøling: Kryssbråkjøling er derimot en kjøleprosess som skjer umiddelbart etter ekstrudering av filamentene i filamentgarnproduksjon. Det innebærer å utsette filamentene for en rask kjølemetode, for eksempel bruk av kald luft eller vann, for å størkne og stabilisere dem. Kryssbråkjøling bidrar til å bevare den ønskede molekylære orienteringen og de fysiske egenskapene til filamentene. Det brukes ofte i ulike typer filamentgarnproduksjon, inkludert POY (delvis orientert garn) og FDY.
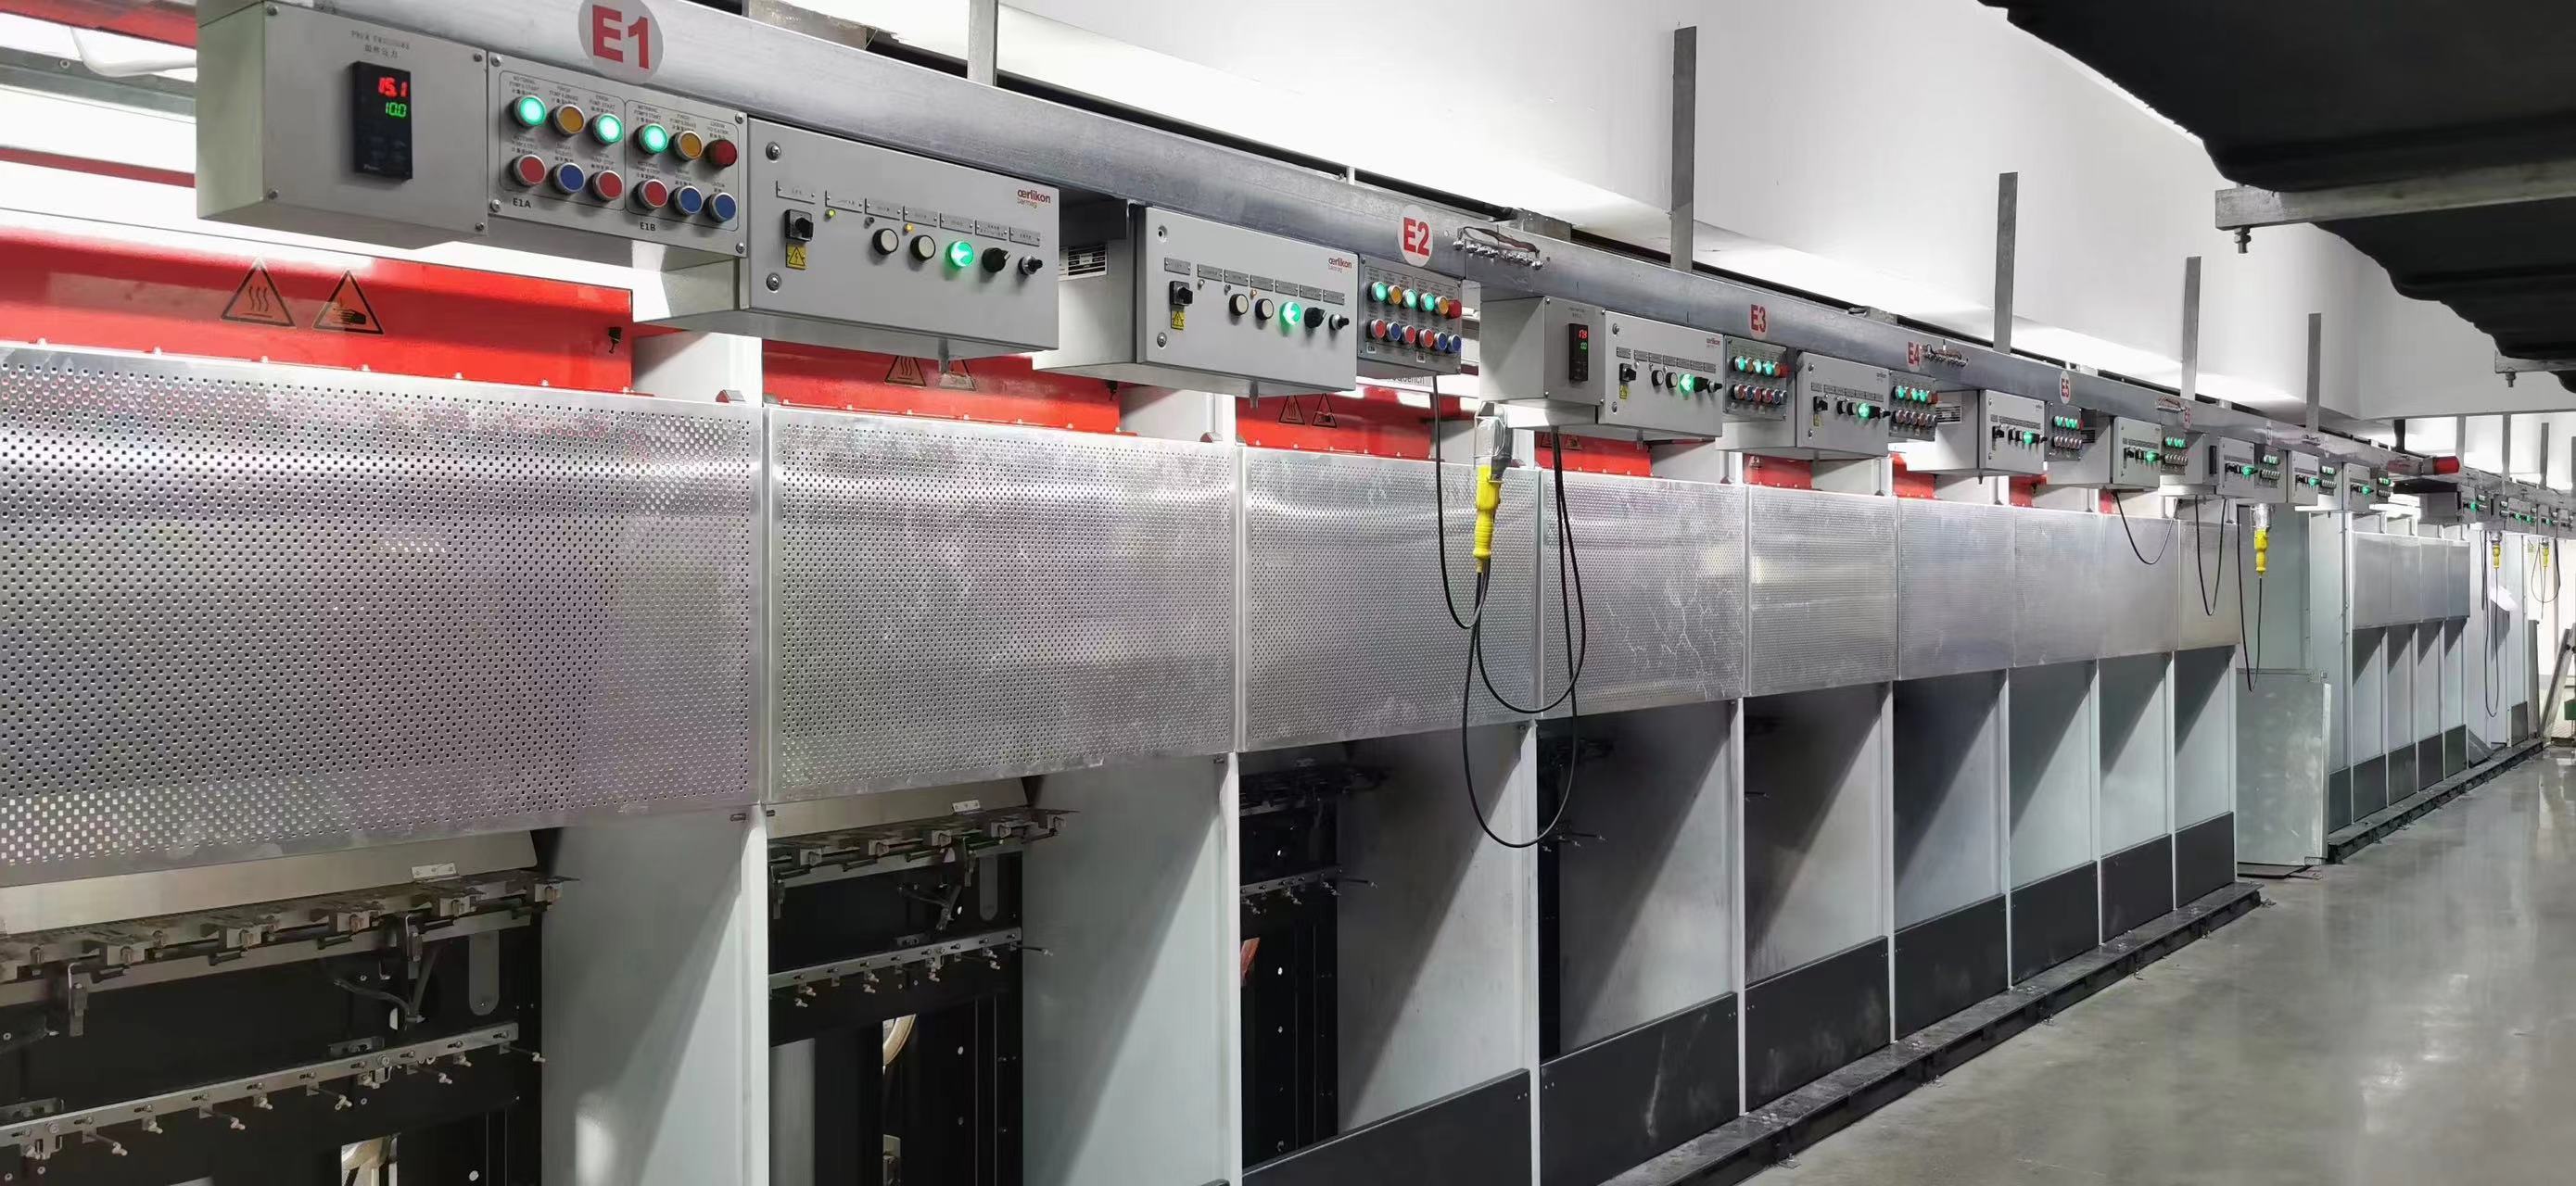
Oppsummert ligger hovedforskjellen mellom EVO-bråkjøling og kryssbråkjøling i deres formål og effekt. EVO-bråkjøling er spesielt utviklet for å skape differensiell krymping og oppnå en ønsket krympestruktur og volum i FDY-garn. Kryssbråkjøling er derimot en generell kjøleprosess som brukes for å stabilisere filamenter og bevare deres molekylære orientering og fysiske egenskaper i ulike typer filamentgarnproduksjon.
Publisert: 05.06.2023